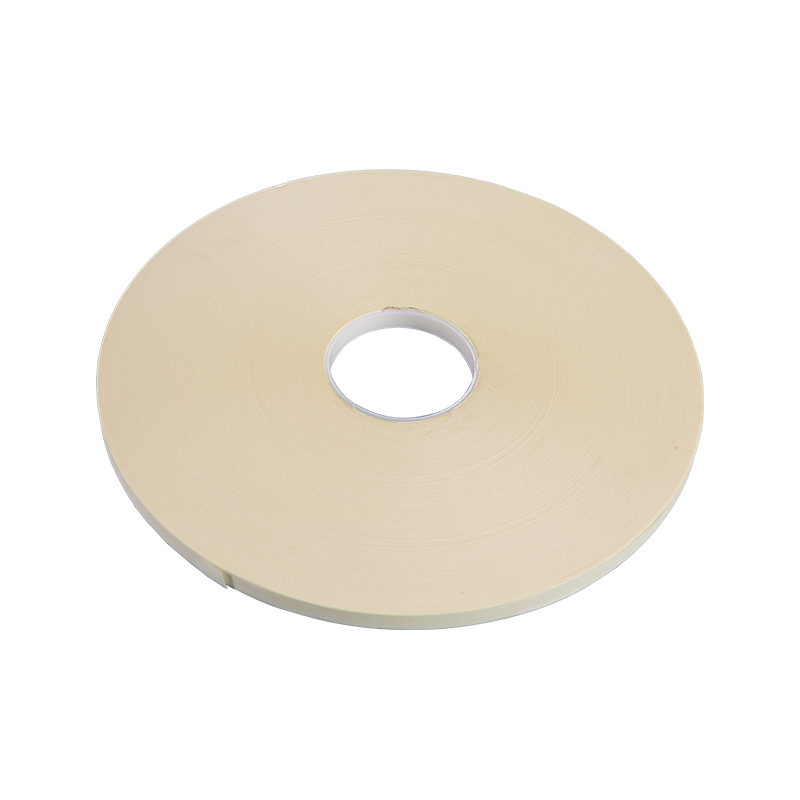
ホットメルトテープ 単独で失敗することはほとんどありません。圧力、温度、粉塵、つまり各シールの最初の 10 秒間で制御する 3 つの変数に関しては失敗します。
結論から始めましょう。ホットメルトシールは、4 つの条件が同時に満たされた場合に保持されます。つまり、しっかりとしたローラー圧力、乾燥したほこりのないボード、約 10 ℃ 以上の室内、および 25 ℃ 以下で保管され、製造後 1 年以内に使用されたロールです。それらを満たせば、残りは接着剤がやってくれます。これらを見逃してしまうと、シールの厚さ、コーティングの重さ、価格が役に立ちません。一晩で角が持ち上がり、荷積みドックと顧客の間のどこかでフラップが飛び出すからです。
以下に、これら 4 つの条件の背後にある方法を示します。接着剤の動作、ボードの準備方法、テープの貼り方、ロールの保管方法、パレットに取り付ける前に 1 つのシールをテストする方法です。
最初に知っておく価値があること: 決して押されずに手で引っ張られたシールは、テープの定格接着強度の一部に達します。テープが弱いという苦情のほとんどは、実際にはローラーがないという苦情です。
ホットメルト接着剤を溶融状態でバッキングフィルムに塗布し、冷却して粘着性のゴム樹脂層を形成します。感圧テープのままです。単にアクリル製のカートンテープよりも早く掴み、早く劣化します。接着剤層はより厚く、より柔らかいため、ホットメルトは接触時の滑りが良く、アクリルテープが苦労するほこりっぽいリサイクル箱を密閉することができます。
典型的なカートンのシール構造は、76 mm のコアに 20 ~ 28 ミクロンのホットメルト接着剤を塗布した 40 ~ 50 ミクロンの BOPP フィルムです。フィルムの厚さ、接着剤のコート重量、キャリパーの合計、ロールの長さを個別の数値として指定します。 48 mm x 100 m と書かれたラベルには、性能ではなくフォーマットが記載されています。
化学についてさらに詳しく知りたい場合は、このノートを参照してください。 ホットメルトテープは他の感圧構造とどう違うのか 接着システム自体をカバーします。
| プロパティ | ホットメルトテープ | アクリルテープ |
|---|---|---|
| 粘着ベース | 合成ゴムと樹脂を溶融塗布 | 水性または溶剤アクリル |
| イニシャルタック | 高、約 1 秒以内にグリップ | 中程度、プレッシャーと時間が必要 |
| 耐寒性能 | 接着後は約 -20℃まで使用可能 | 0℃付近ではガラス状になる |
| 耐熱性 | 約50〜60℃を超える温度に上昇します | 60℃以上でも安定 |
| 紫外線と老化 | 屋外では黄ばんで酸化する | 長期耐光性の向上 |
| 埃っぽいリサイクルボード | 寛容 | 余計なプレッシャーをかけずに奮闘する |
接着性能は接着面によって決まります。 4 つのチェックにかかる時間は 1 分未満で、シール ラインのばらつきのほとんどが除去されます。
テープは基板に接着しません。ほこり、湿気、油、離型剤など、ボード上にあるものすべてに接着します。
アプリケーション自体には数秒かかります。毎回同じ順序で行うことで、パレットが予測可能になります。
ディスペンサーでは、3 つの設定が結果の大部分を左右します。1 つは平らに置くのに十分な高いテープ張力ですが、テープを狭くするほどではない、接着ラインをわずかに広げるのに十分な高いローラー圧力、そしてシール後の 2 ~ 3 秒のフラップ圧縮です。ライン速度が上がると、それに伴ってローラー圧力も上昇する必要があります。
ホットメルトテープは傷みやすい商品であり、静かな故障モードを備えています。倉庫では見た目は問題ありませんが、ディスペンサーではひどい動作をします。ロールは、直射日光を避け、元のラップに包み、15 ℃ ~ 25 ℃ で保管し、裸のコンクリート床に直接置かないでください。在庫を先入れ先出しでローテーションし、製造日から 12 か月を有効期限として扱います。
ストックから熱を遠ざけてください。 ヒーターの近くや 40℃ に達する容器の中にロールを保管すると、端から接着剤がにじみ出し、ディスペンサー上で伸縮し、寿命が尽きるまで供給が不均一になる可能性があります。
湿気は不当に非難されることがよくあります。ホットメルト接着剤には水や溶剤が含まれていないため、湿気の多い空気は敵ではありません。冷えた基板に結露が発生します。シールする前にテープと基板を室温に戻すと、テープを交換しても解決できない問題が解決されます。
シールの欠陥のほとんどは、工場、包装の種類、気候を超えて繰り返されます。症状を正しく読み取ると、役に立たなかったテープの交換を省くことができます。
| 症状 | 考えられる原因 | 修正 |
|---|---|---|
| コーナーは1時間以内に上がります | フラップのスプリングバック、またはローラーの圧力がほとんどない | フラップを圧縮状態で 2 ~ 3 秒間保持し、ローラーの圧力を上げます。 |
| 中央をジッパーで引き裂く | 刃が鈍くなったり、刃の位置がずれたりする | ブレードを交換し、テープのセンタリングを再確認してください |
| 充填されたカートンにシールがはじける | 詰めすぎたボックスがフラップを押し広げる | 充填高さを下げるか、ストラップを追加してください |
| 望遠鏡をコアから転がす | ロールが落ちたか、巻き戻しブレーキが緩すぎた | ブレーキを設定し、損傷したロールを廃棄します |
| リサイクルボードのグラブが弱い | フラップにホコリが付着している、または寒い部屋にある | フラップを掃除し、部屋を10℃以上にします |
| ロールエッジでの接着剤のにじみ | 約30℃以上で保管 | ストックを15〜25℃のエリアに移動し、回転させます |
ホットメルトテープには、持続的な熱と紫外線という 2 つの厳しい制限があります。密封されたカートンが何ヶ月も直射日光の当たる場所に置かれたり、収縮トンネルを通過したり、夏の気温が 50 ℃を超える場所に保管されたりすると、ゴム樹脂接着剤が軟化してクリープが発生します。そこでそれを選択することは節約にはならず、失敗を先延ばしにするだけです。
エレクトロニクスおよびプロセス製造では、熱への曝露は季節ではなく分単位で測定され、要件は、はんだ付けやリフローマスキングに残留せずに耐えられるフィルムテープに移行します。これは異なる製品ファミリーであり、幅ではなく温度定格によって指定されます。
強化二重壁カートン、束、スプライス作業には、牛革のテクスチャーのある表面を備えたコールドプレス クラフト テープが適していることがよくあります。これは、プラスチックの裏地に対してより高い引張強度をもたらし、包装ラインのプラスチックの割合を削減したいバイヤーにとって魅力的です。
ベンチテストには 10 分かかり、そうでなければ数週間かかる議論に決着がつきます。 3 つのカートンを目的のテープと設定で密封し、同じチェックを実行します。
合格基準: 剥離領域の少なくとも 80% で繊維が破れ、熱保持後の角の浮きがなく、落下試験後もフラップが整列したままであること。チェックが失敗した場合は、一度に 1 つの変数を変更します。最初に圧力、次に表面、次にテープの仕様を変更します。
密閉されたフラップを持ってカートンを持ち上げないでください。 ホットメルトテープはせん断に強く、剥離に弱いため、25kgのケースを継ぎ目で支えても途中で開いてしまいます。テープで箱を閉じます。それは運びません。
ホットメルトテープを上手に使うには、複雑ではなく具体的な方法があります。ラベルではなく構造によって購入し、ロールを 15 ℃ ~ 25 ℃に保ち、乾燥したボードを 10 ℃以上の部屋で密封し、純正のローラー圧力で 1 回の連続パスを適用し、パレットが床から離れる前に剥離テストで結果を確認します。
そうすれば、ホットメルトテープは、リサイクルボードを瞬時につかみ、低温下でも信頼できるパフォーマンスを発揮し、ケースあたりのコストを抑えながら高いシール速度を実現することができます。それをスキップすると、同じテープが出荷品の中で最も高価な品目、つまり輸送中に開封される品目になります。
Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.